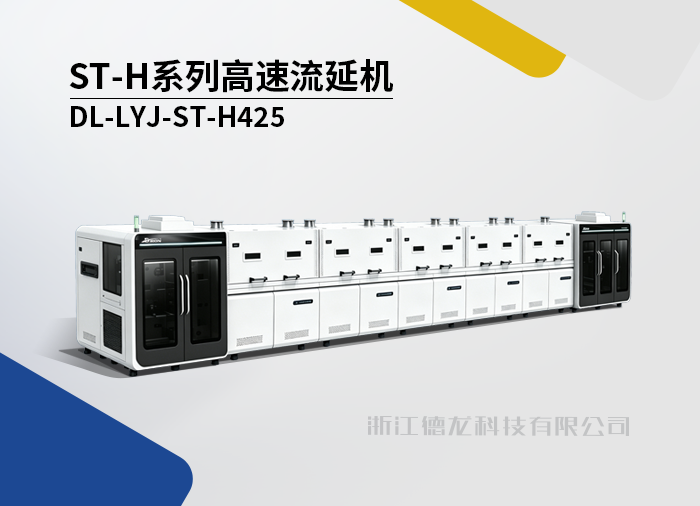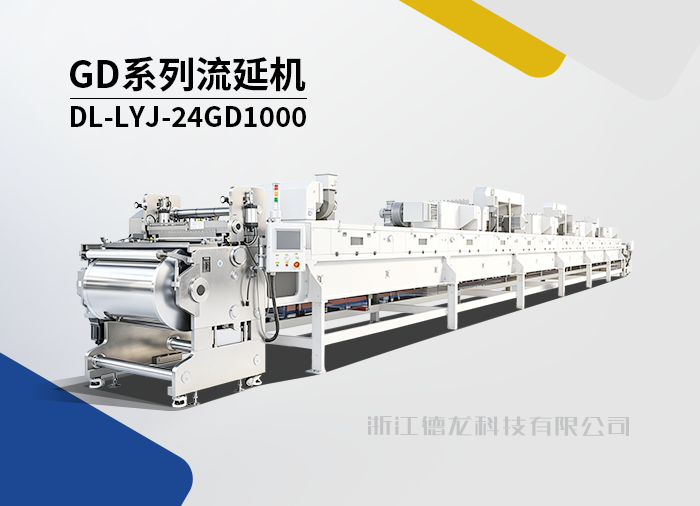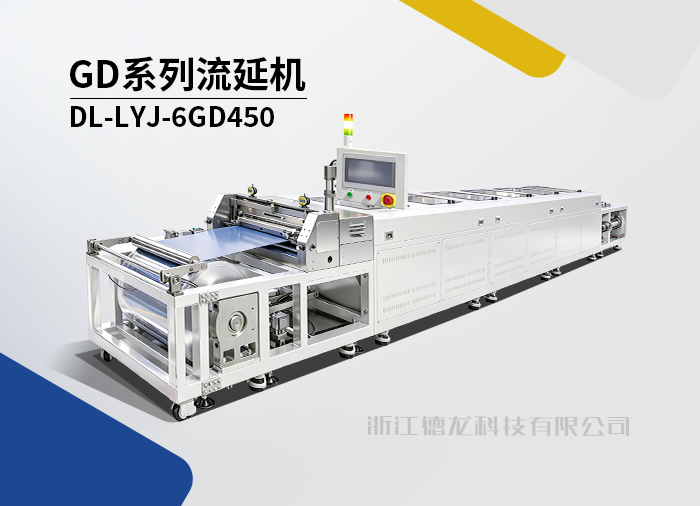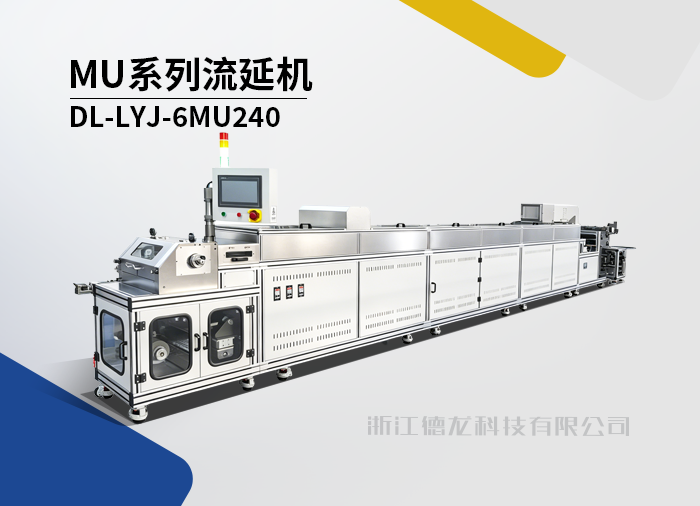
随着电子器件向高功率、高集成度方向发展,氮化铝(AlN)凭借良好的导热性能,逐渐应用于陶瓷基板、电子封装及散热等领域。不同产品对形状、尺寸和生产效率的要求不同,因此成型工艺的选择也十分重要。目前,流延成型和粉末注射成型都是氮化铝陶瓷的重要成型方式。
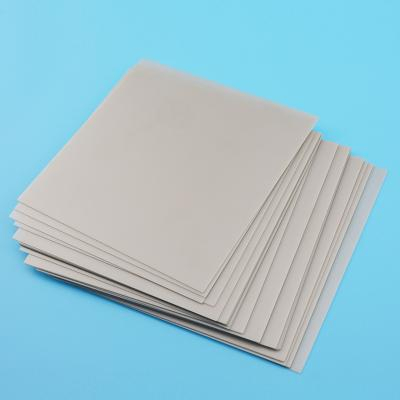
氮化铝传统成型方式包括模压、热压和等静压等。其中,热压和等静压适合制备高性能块体陶瓷,但生产成本较高、效率有限。对于电子工业中需求量较大的氮化铝陶瓷基片,流延成型具有更好的连续化生产优势。
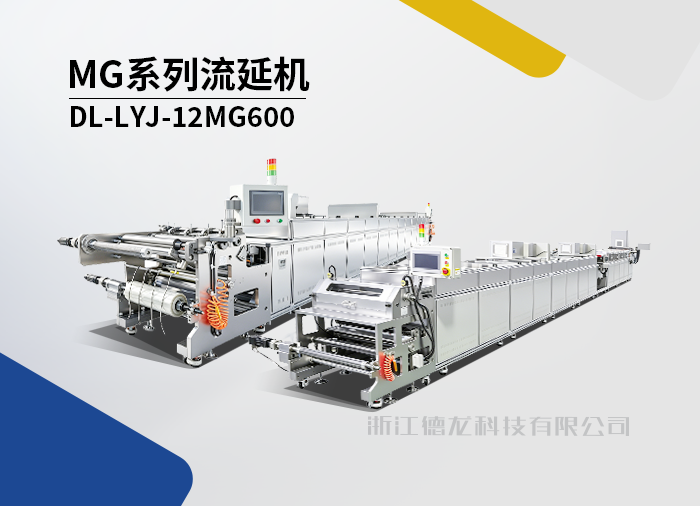
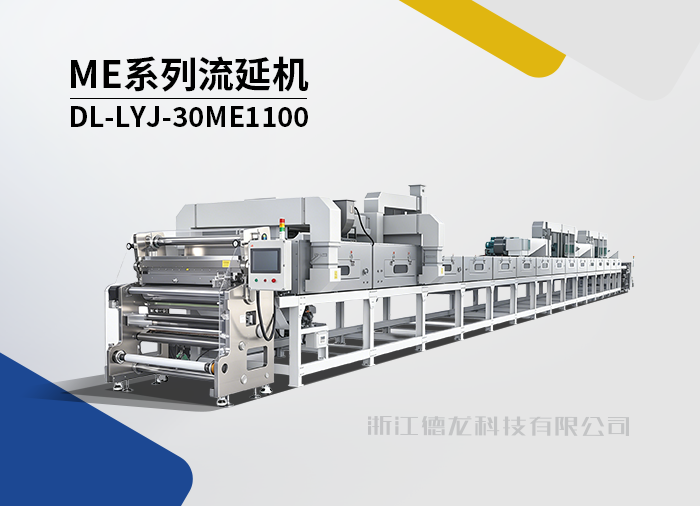
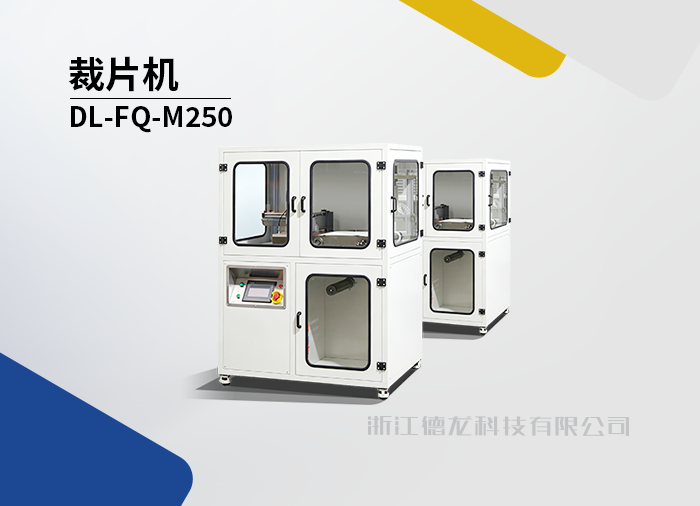
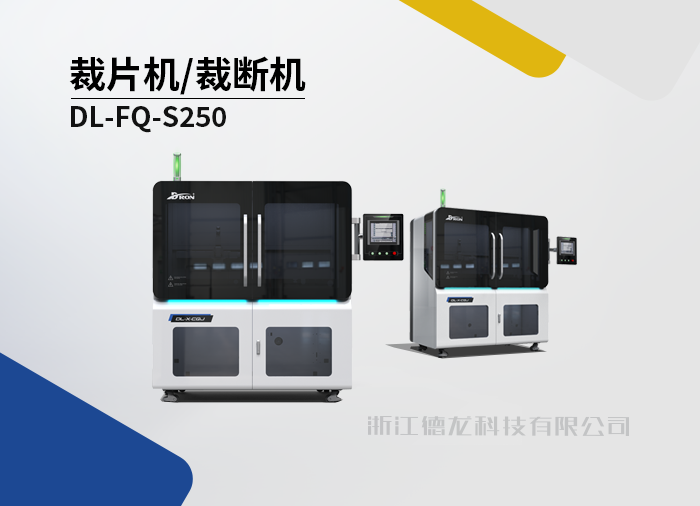
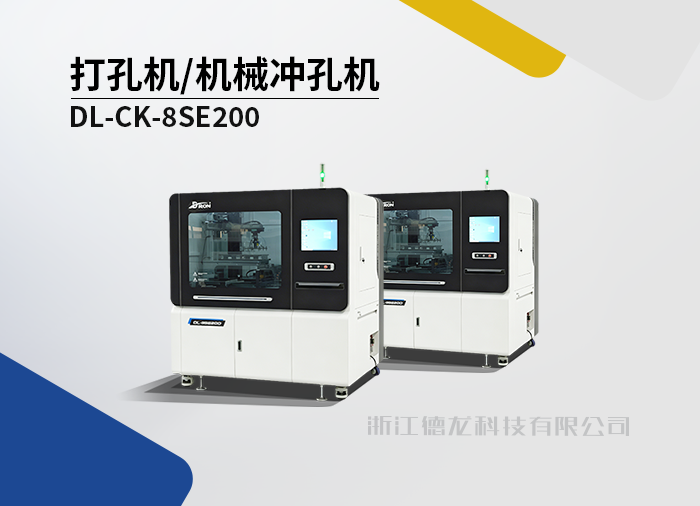
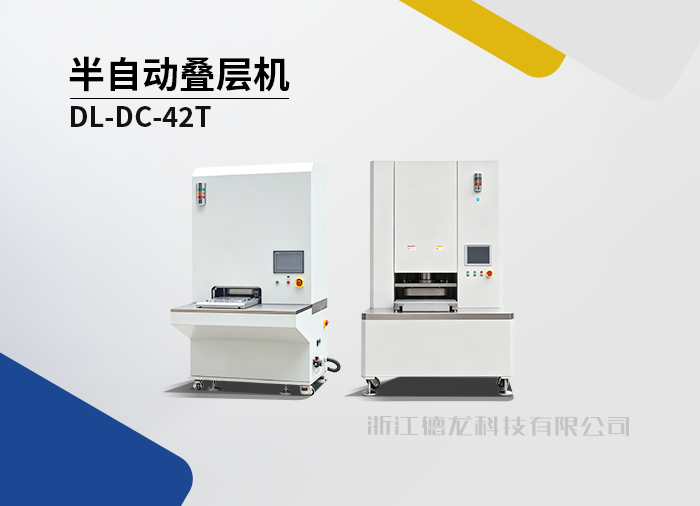
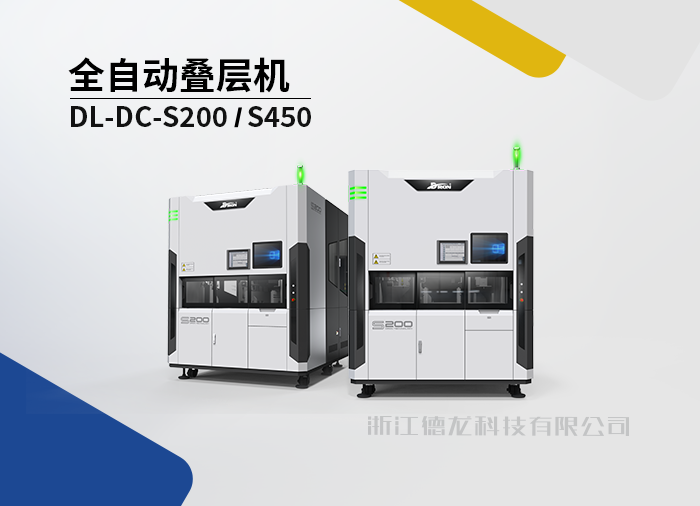
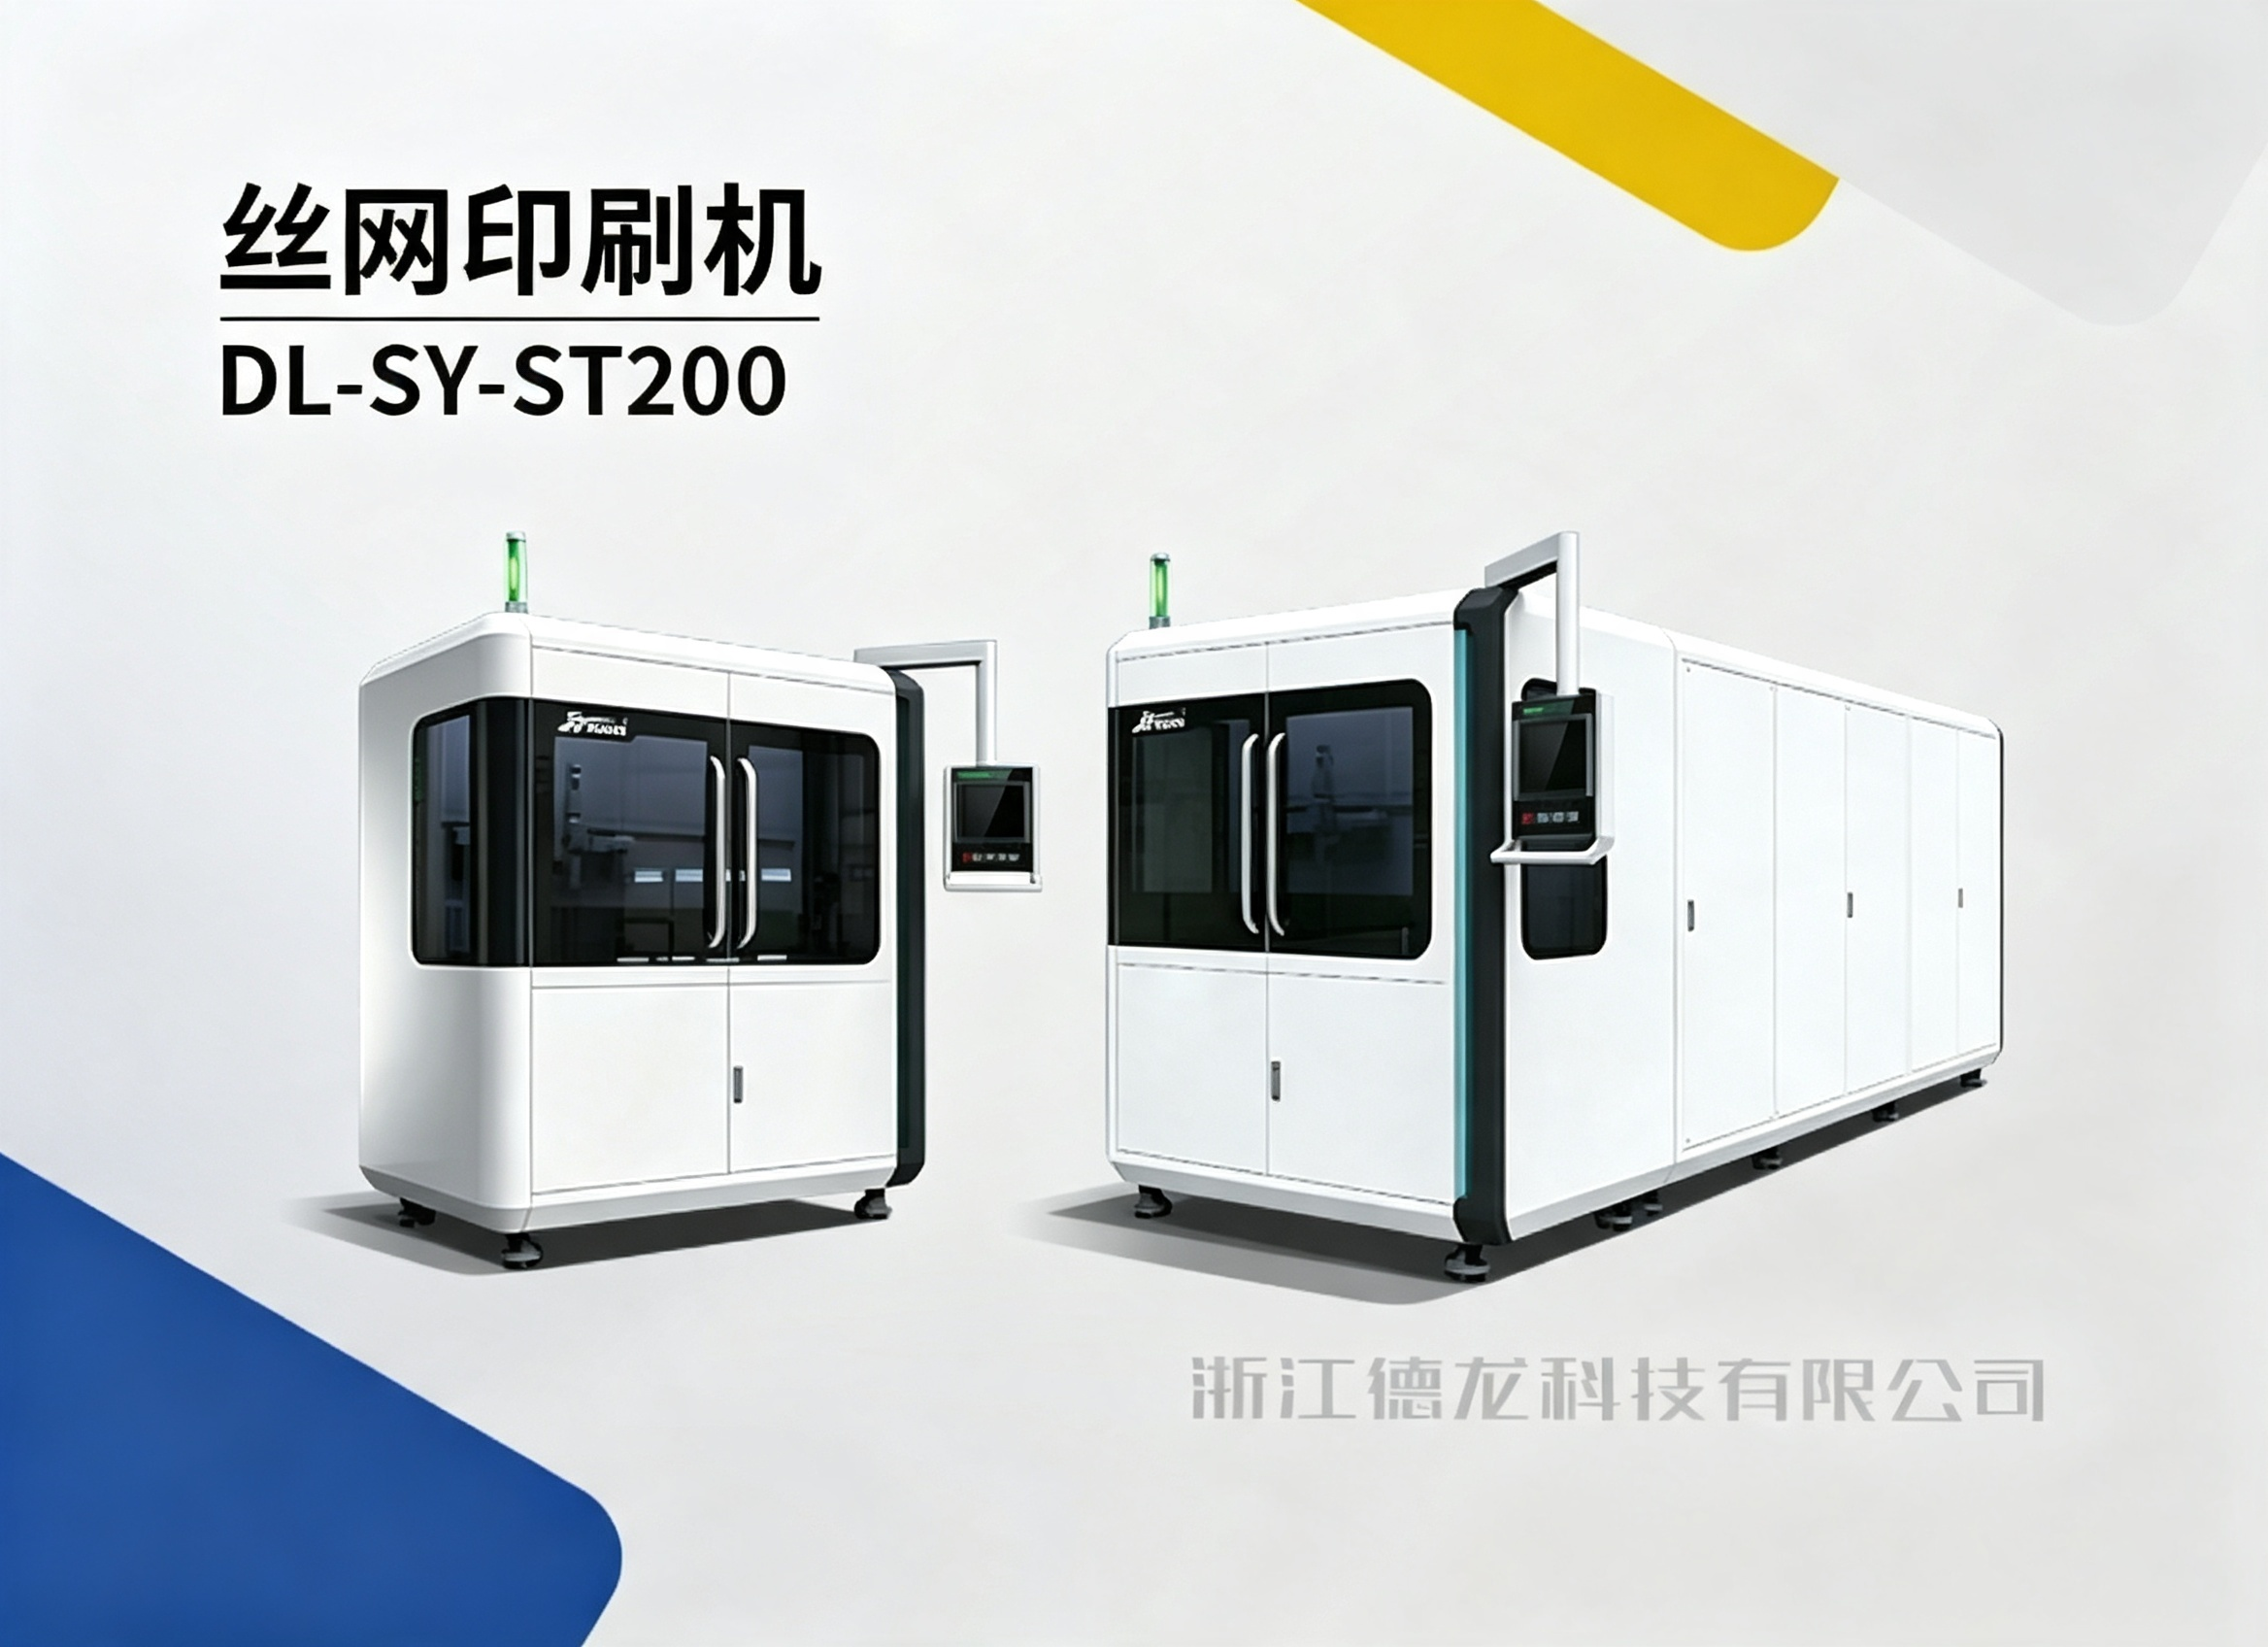
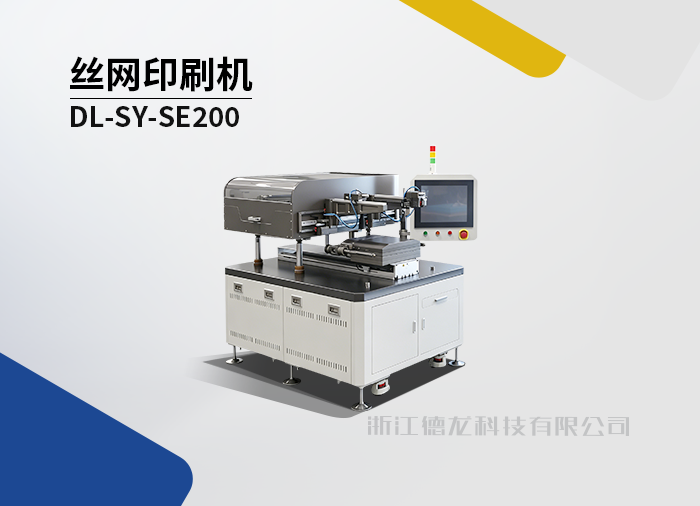
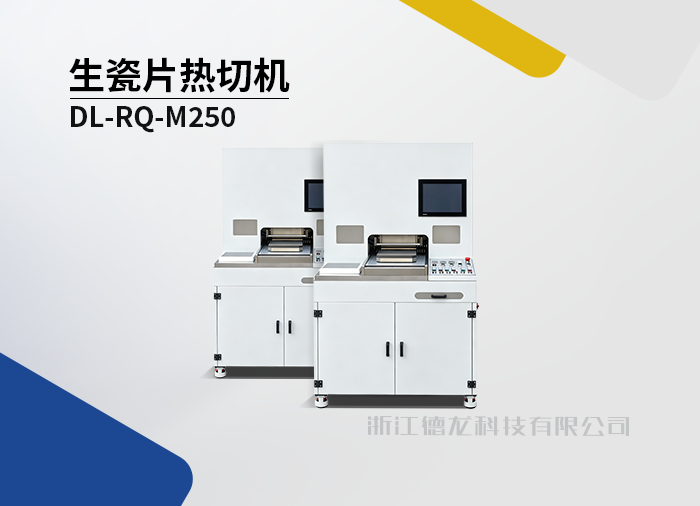
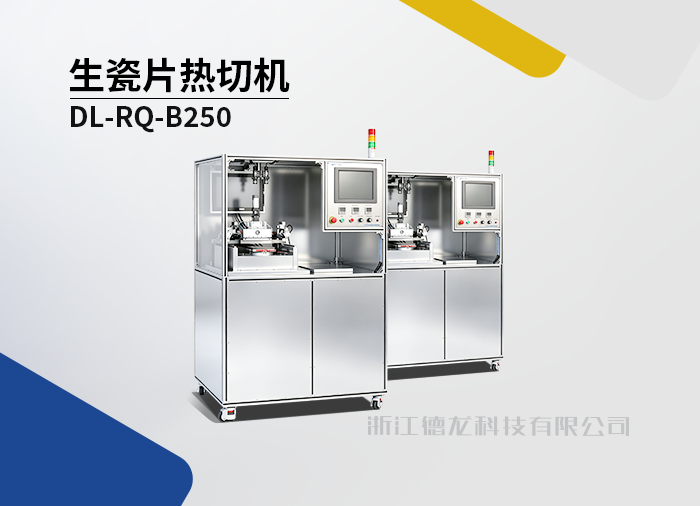
其基本过程是将氮化铝粉体、烧结助剂、粘结剂和溶剂等混合制成均匀浆料,再通过流延设备形成一定厚度的陶瓷生坯。对于多层氮化铝陶瓷,还可进一步进行冲孔、丝网印刷、叠层等工序,最终经过排胶、烧结和后续处理形成产品。
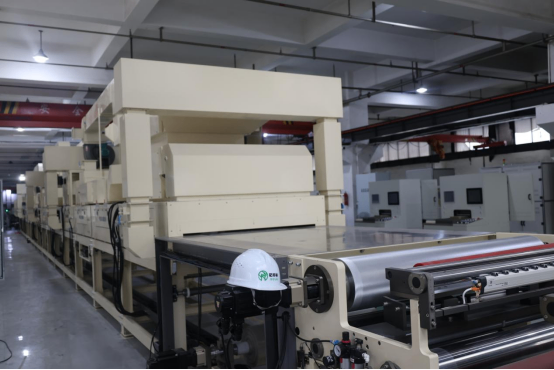
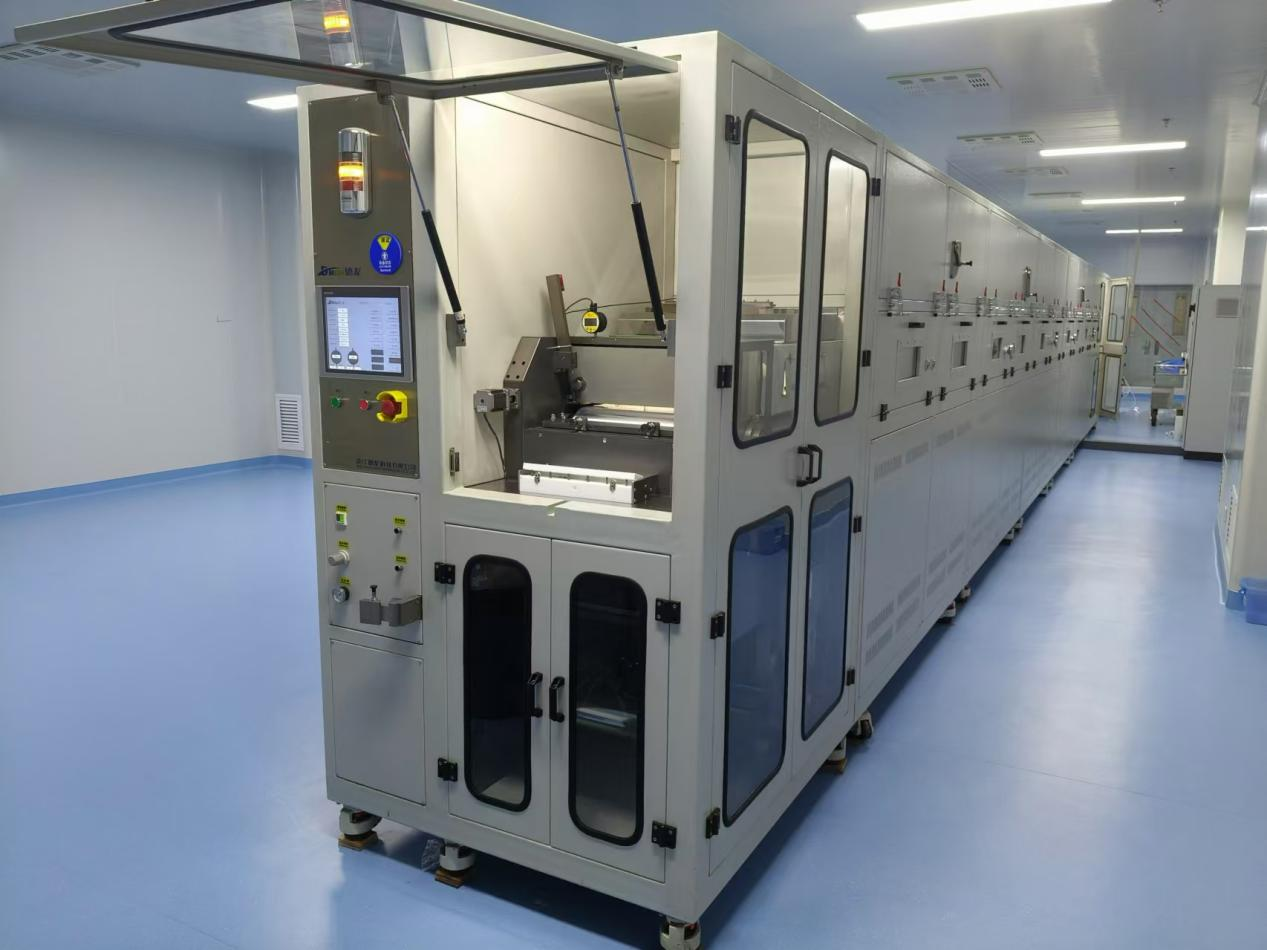
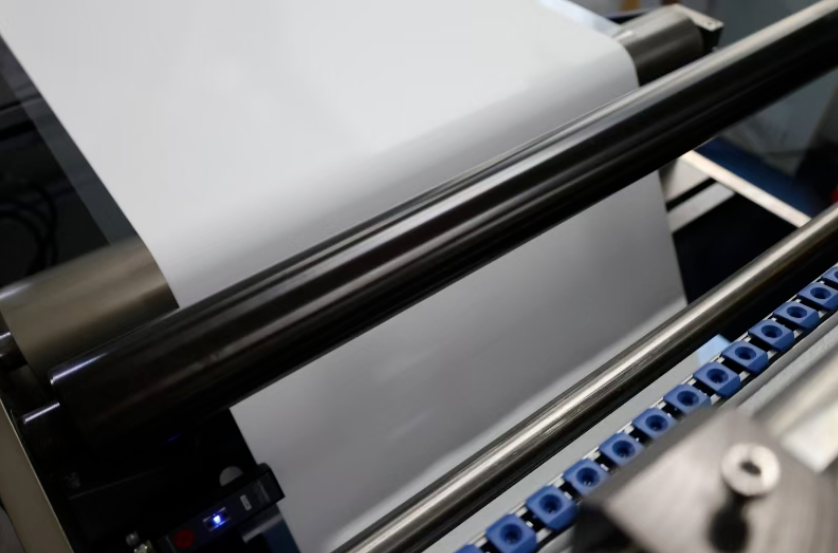
图源:德龙ME系列流延机
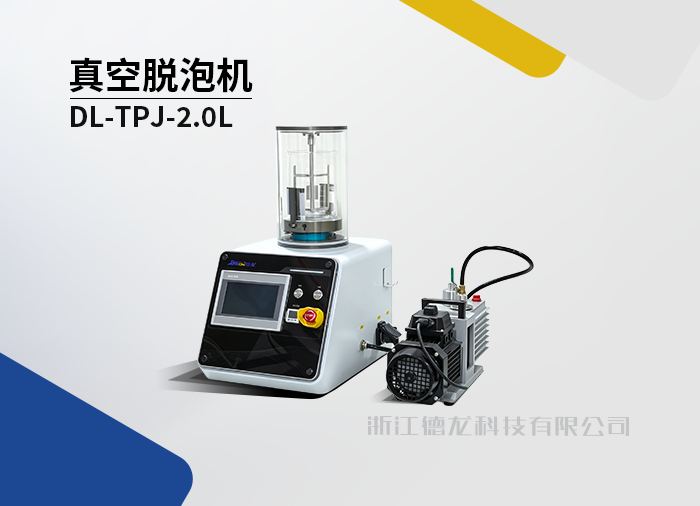
流延成型的质量与粉体性能、浆料状态、流延参数、排胶和烧结制度密切相关。粉体粒度、浆料均匀性以及流延厚度都会影响生坯质量;排胶阶段若温度过高或升温过快,还可能造成坯体开裂。因此,生产过程中需要对刮刀状态、浆料液面、浆料均匀性、流延厚度及干燥条件等进行严格控制。
目前流延体系主要包括有机体系和水基体系。有机体系技术相对成熟,但部分有机添加剂存在环保方面的问题;水基体系更加环保,但在浆料分散和生坯干燥等方面仍有进一步优化空间。
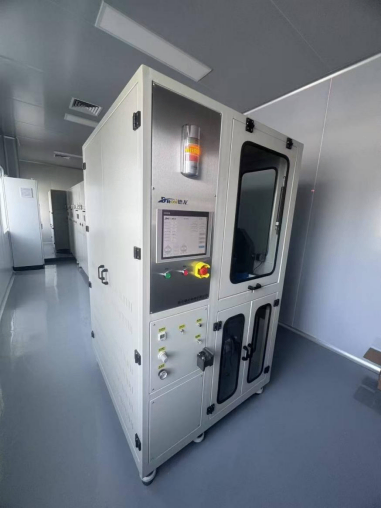
图源:德龙SE系列流延机
随着微电子技术发展,微型化、复杂结构的高导热氮化铝零部件需求不断增加,而流延成型主要适用于薄片、板状等相对简单的产品。
粉末注射成型则是将陶瓷粉末与粘结剂制成具有流动性的喂料,通过注射方式填充模具,从而获得复杂形状的陶瓷生坯。其优势在于能够成型结构复杂、尺寸精度要求较高的零部件。
在这一过程中,粘结剂、喂料流动性以及注射温度、压力和速度都会影响成型效果,需要根据材料特性和产品结构进行合理调整。
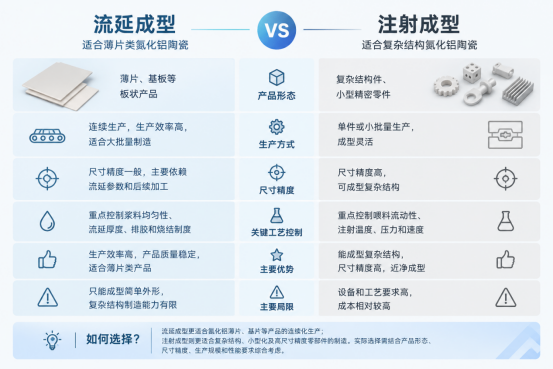
总体来看,流延成型更适合氮化铝薄片、陶瓷基片等产品的连续化生产;粉末注射成型则更适合复杂结构、小型化零部件的制造。
两种工艺并不存在简单的优劣之分,实际选择需要结合产品形态、尺寸精度、生产规模和性能要求进行判断。随着电子封装和高功率器件持续发展,成型工艺与装备的持续优化,也将成为推动氮化铝陶瓷产业化的重要环节。