在MLCC中,陶瓷介质层与内电极交替叠层,形成高度集成的多层结构。而支撑这一结构的基础,就是一层层厚度均匀的陶瓷生瓷带。
随着MLCC向小型化、高容量方向发展,介质层不断变薄,对生瓷带的厚度一致性、表面质量和内部均匀性提出了更高要求。流延成型正是实现陶瓷薄膜连续制造的重要工艺。
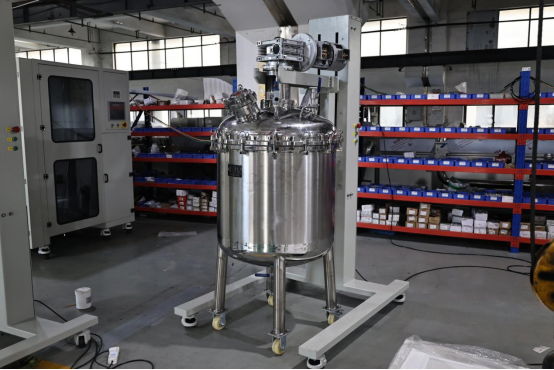
MLCC流延首先需要制备稳定、均匀的陶瓷浆料。
以钛酸钡(BaTiO₃)为主要陶瓷粉体时,还需要加入粘结剂、增塑剂、分散剂和溶剂,并通过球磨、砂磨等方式促进粉体充分分散。
粉体越细,对分散稳定性的要求越高。如果颗粒发生团聚,后续流延过程中就可能出现膜厚不均、表面缺陷等问题。
因此,粉体、配方、分散状态和浆料粘度,都是影响流延质量的重要因素。
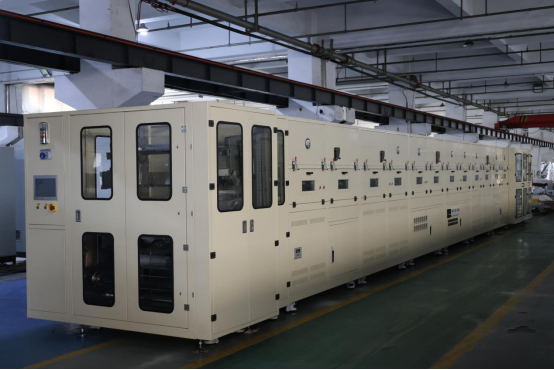
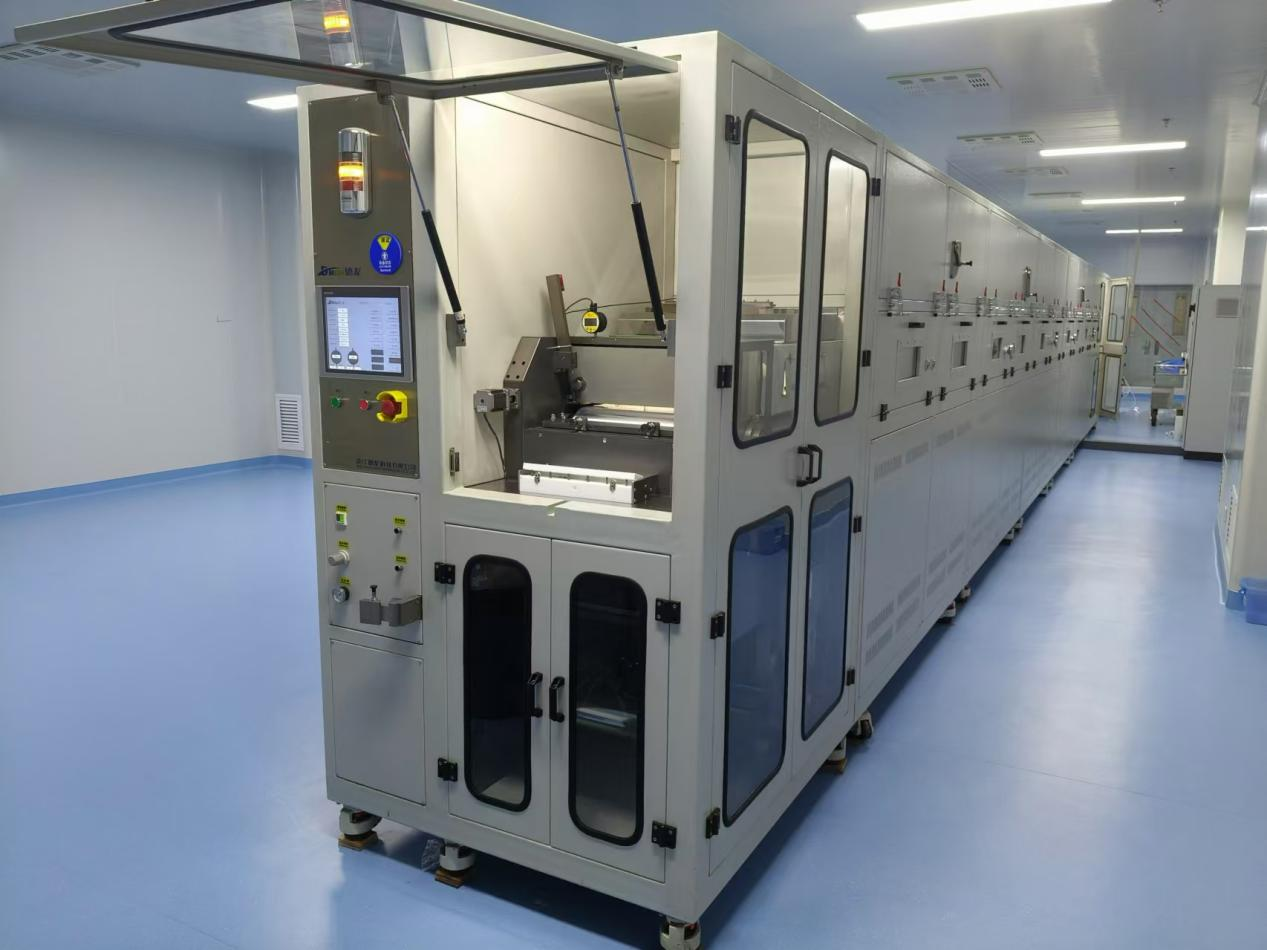
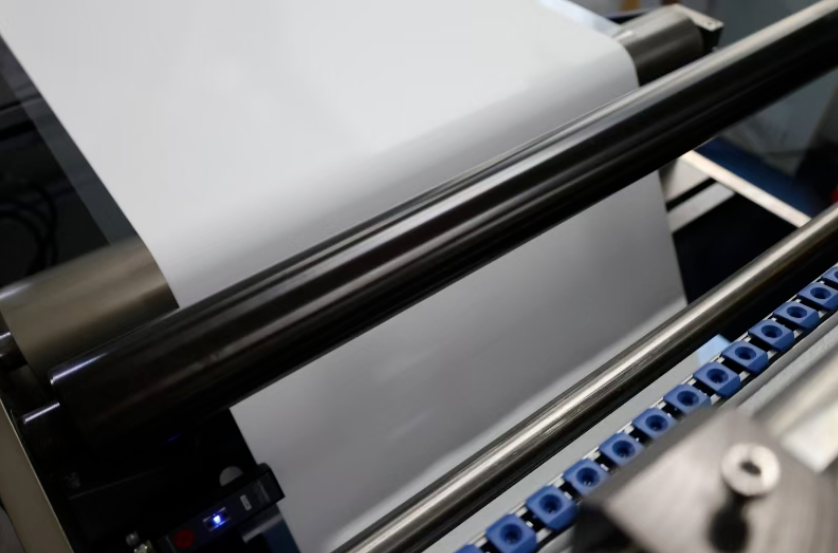
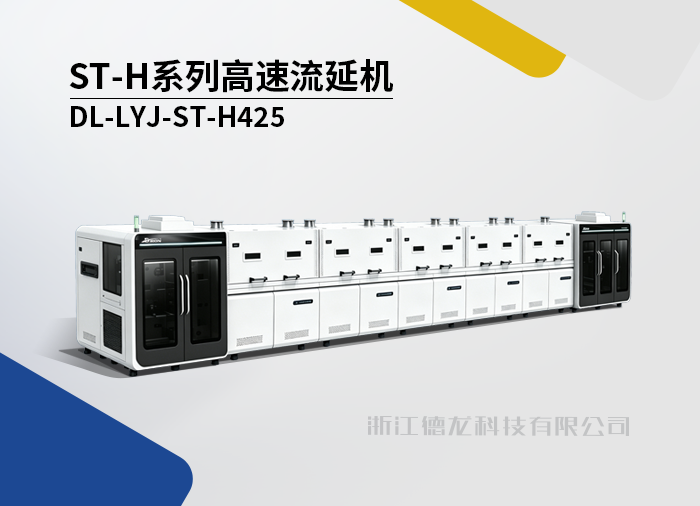
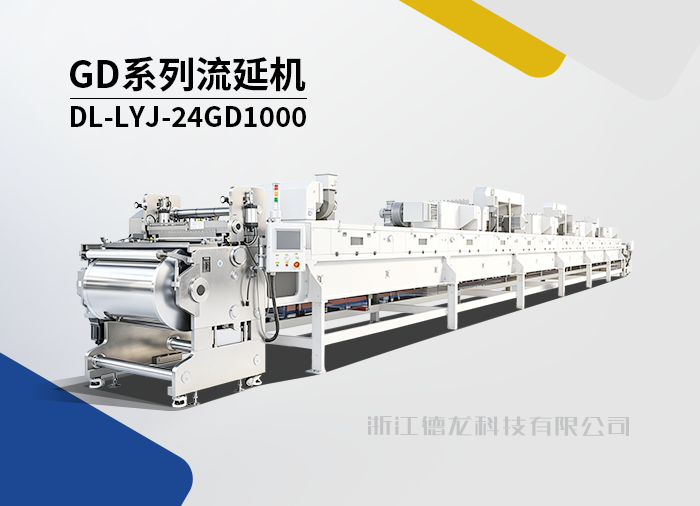
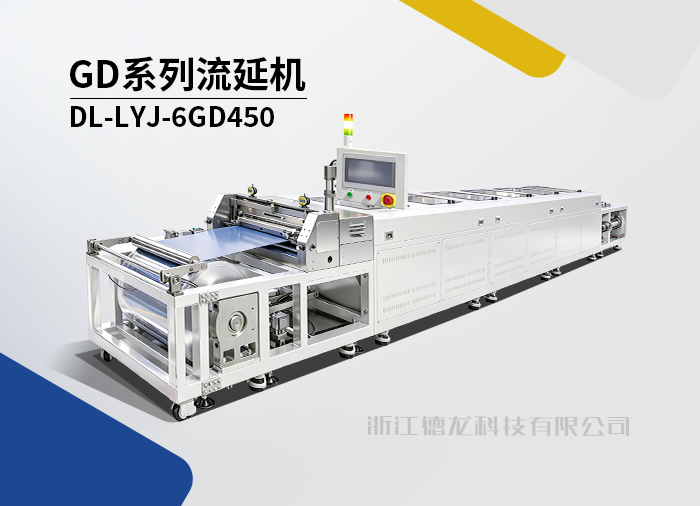
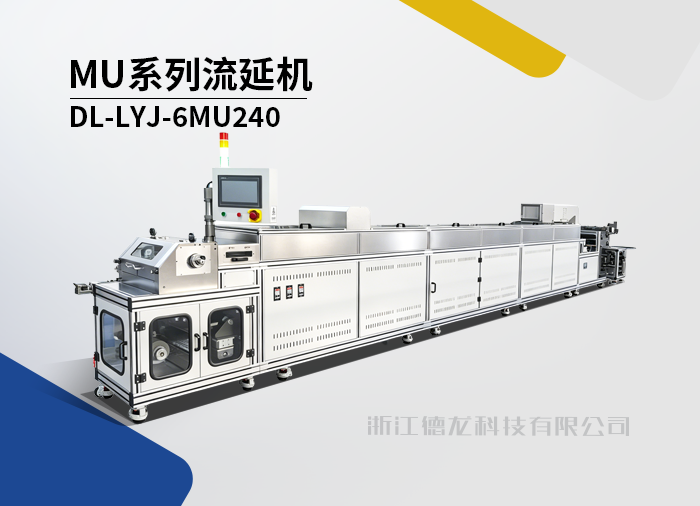
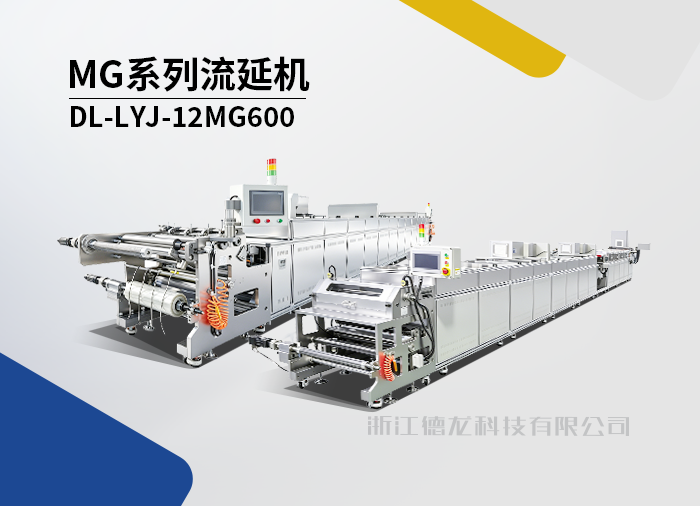
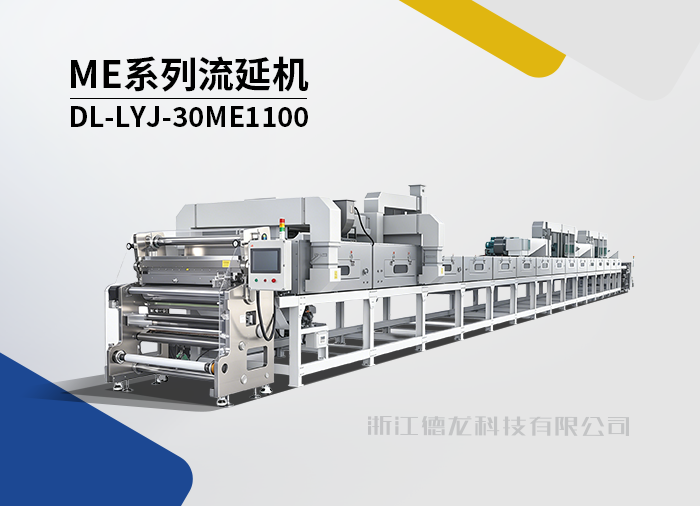
浆料制备完成后进入流延设备,在刮刀作用下均匀铺展于PET离型膜表面,再经过干燥形成连续的陶瓷生瓷带。
其中,刮刀与基膜之间的间隙、流延速度以及浆料状态,都会影响最终膜厚。
对于MLCC而言,流延设备需要对浆料液面、刮刀状态、流延厚度和运行速度等参数进行稳定控制,从而保证生瓷带的一致性。
三、烘干控制:保证生瓷带稳定成型
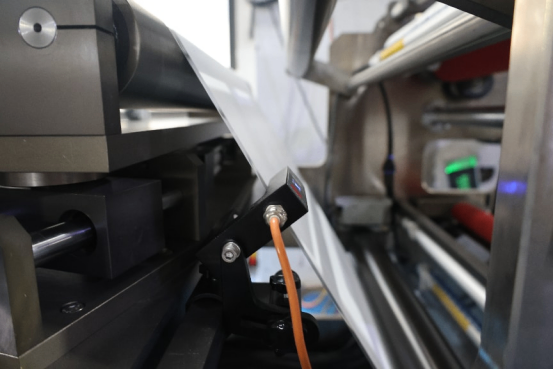
流延后的湿膜含有大量溶剂,需要经过烘干通道逐步完成挥发。
如果升温过快或气流控制不合理,可能造成表面结皮、内部溶剂排出不充分等问题,进而影响生瓷带的平整度和完整性。
因此,烘道温度、风速以及干燥过程的稳定性,同样是流延工艺的重要环节。
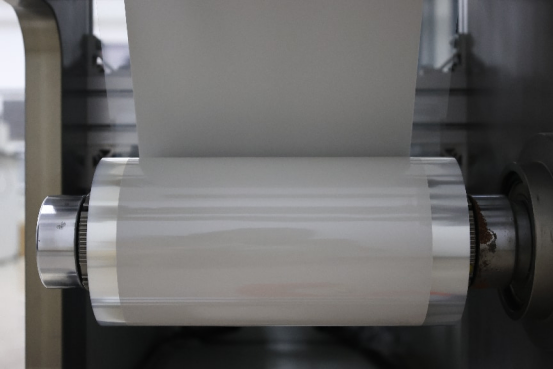
完成流延后,生瓷带还需要经过印刷、叠层、层压、排胶和烧结等工序,最终形成MLCC产品。
一层薄薄的陶瓷膜,看似简单,却要经历多个制造环节。膜厚一致性、表面质量和内部均匀性,都会影响后续叠层及烧结过程。
因此,MLCC流延并不是简单地将浆料“刮成薄膜”,而是材料、浆料、设备与工艺参数共同作用的结果。
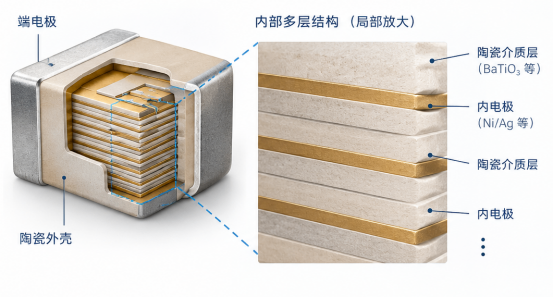
MLCC不断向更薄、更小、更高容量发展,也对流延成型提出了更高要求。从浆料分散,到刮刀控制,再到烘干成型,每一个环节都关系着最终生瓷带的质量。一层薄膜,是MLCC多层结构的起点;稳定的流延工艺,则是实现规模化制造的重要基础。